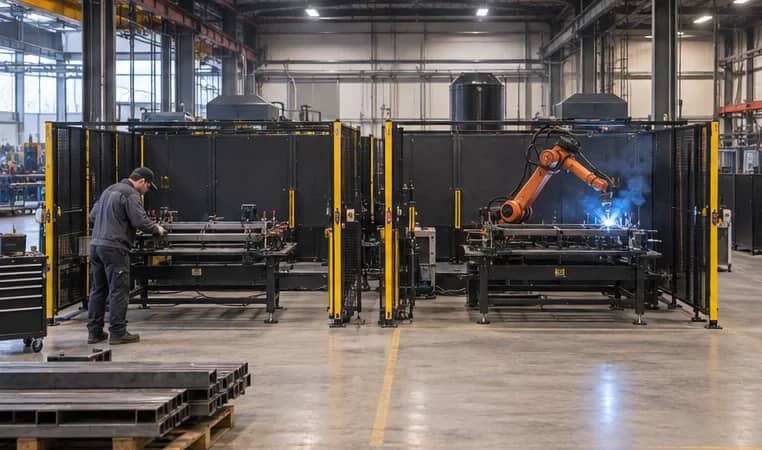
Modelo de ciclo con cinco entradas
Cronometre una pieza aceptada con la mezcla prevista. Use la misma calidad y dotación de personal para ambas opciones; todos los tiempos son minutos por pieza.
- R — ocupación del robot
- Aproximación, posicionador, soldadura, sensores y limpieza de antorcha que bloquean la siguiente pieza.
- H — manipulación
- Descarga, presentación, referencias, sujeción y verificación, incluido el recorrido del operario.
- O — solape posible
- Fracción de min(R,H) realmente ejecutada en paralelo; 0 sin solape, 1 solape completo.
- X — intercambio
- Indexación, desplazamiento, rearme de zona o recorrido del robot entre puestos.
- C — tiempo común
- Inspección, rearme u otra tarea inevitable fuera del intervalo paralelo.
Una estación = R + H + C. Dos estaciones = R + H − O × min(R,H) + X + C. Divida 60 por el ciclo para obtener un techo teórico de piezas/hora; después aplique por separado rendimiento de piezas buenas, disponibilidad y demanda comprobados. Si no hay ahorro positivo, no dé por buena la segunda estación.
Mida el ciclo completo y encuentre el cuello de botella
El arco no incluye desplazamientos, sensores, giro, mantenimiento de antorcha, manipulación, inspección ni recuperación. Cronometre una familia representativa y una variante exigente desde una pieza aceptada hasta la siguiente. Separe tareas del robot, del operario y compartidas.
Fronius describe una celda que funciona como estación única para piezas grandes o como dos puestos con preparación y soldadura paralelas. Miller muestra puestos independientes que permiten cambiar útiles mientras el otro suelda. Ninguna ficha determina el solape de su pieza, equipo y seguridad.
- Registre mediana y dispersión, no el mejor ciclo aislado.
- Identifique si limita el robot, el operario, el útil, el suministro o la inspección.
- Cuente solo piezas buenas utilizables; el techo teórico no es producción comprometida.
Lecturas de apoyo: Fronius — CWC-S and CWC-D station configurations ↗ · Miller — PA2200SS product sheet (2022-02) ↗
Qué puede cambiar la segunda estación
Una zona de útil; robot y manipulación suelen esperar uno al otro.
Se prepara la zona inactiva mientras el robot suelda la otra, si la seguridad lo permite.
Más útiles e intercambio sin mejora útil de producción.
Cálculo ilustrativo: hipótesis, no pronóstico
Suponga R = 6,0 min, H = 4,0, X = 0,7 y C = 0,3. Un puesto tarda 10,3 min por oportunidad de pieza aceptada: 5,83 piezas/hora teóricas. Con solape completo (O = 1), dos puestos tardan 6 + 4 − 4 + 0,7 + 0,3 = 7,0 min: 8,57 piezas/hora teóricas. No se incluyen rechazos, descansos, averías, mezcla ni demanda.
Con solo 50 % de solape, el ciclo de dos puestos sube a 9,0 min y la ventaja teórica cae al 14,4 %. Sin solape, llega a 11,0 min, peor que uno. Sustituya los datos por mediciones reales. Un operario solo puede cargar la segunda zona si la evaluación de riesgos y los controles permiten acceso independiente.
- La segunda estación ayuda si la manipulación es significativa, el solape es real y el intercambio es breve.
- Con R = 6, H = 1, X = 0,7 y C = 0,3, incluso el solape completo reduce el ciclo solo de 7,3 a 7,0 min.
- No convierta el techo horario en producción de turno sin disponibilidad, cambios, calidad y demanda.
Lecturas de apoyo: Fronius — CWC-S and CWC-D station configurations ↗
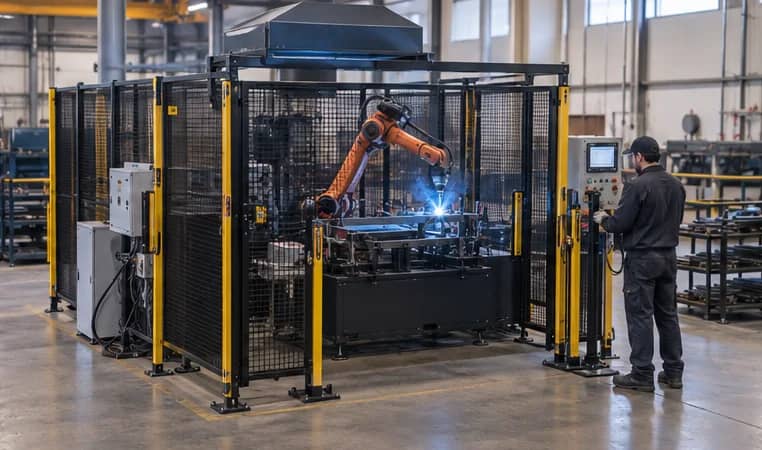
Pondere cambios, personas, espacio y paradas
Los nidos independientes pueden preparar otra referencia mientras se suelda, como describe Miller para su PA2200SS. Sin embargo, otro útil exige referencias, almacenamiento, selección de programa y control de primera pieza. Una pieza grande puede ocupar ambas zonas; una división inadecuada puede impedir el acceso.
Defina quién carga, qué ocurre al abrir cada acceso y si un fallo detiene toda la celda. Dibuje carros, giro del posicionador, extracción, puertas de mantenimiento y circulación. Compare el coste incremental con un alcance concreto, no con un precio o retorno genérico; las guías de coste y ROI tratan esas decisiones.
- Cambio: útil, programa y primera pieza aceptada.
- Personal: carga segura, ritmo y demanda de inspección.
- Continuidad: aislamiento de fallos y reinicio.
- Espacio: resguardo, material, servicio y paso peatonal.
Lecturas de apoyo: Miller — IFH Group cell application (2026-07-26) ↗ · Miller — PA2200SS product sheet (2022-02) ↗
Ruta de decisión
R, H, X y C por pieza
Tareas paralelas y zonas
Ciclo y sensibilidad
Seguridad, espacio y demanda
Ensayo y aceptación
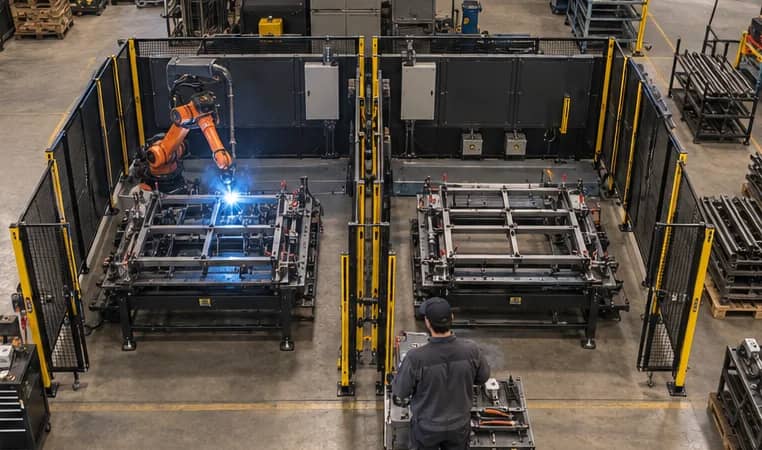
Apruebe el concepto solo con pruebas medidas
Prepare un estudio de R, H, X y C por pieza. Pida secuencia de operación paralela, estados de zona, acceso a soldaduras, cambio de útil, recuperación y ciclo completo con piezas reales. Asigne la validación de seguridad y separe FAT de SAT.
Envíe planos, mezcla anual, manipulación, objetivo de piezas buenas, turnos, plano de planta y servicios. Solicite conceptos de uno y dos puestos con útiles incluidos y excluidos, personal, huella y pruebas de aceptación. La página de soldadura explica la aplicación; las guías de coste y ROI ayudan con alcance y economía.
- Mantenga la estación única como referencia honesta.
- No compare tasas con distintas piezas, calidad o dotación sin explicarlo.
- Verifique el concepto en FAT y en destino con piezas y eventos de ciclo acordados.
Lecturas de apoyo: Yaskawa SRCI — safety setup ↗
Recalcule la elección del puesto
Todos los tiempos son hipótesis didácticas en minutos por oportunidad de pieza aceptada. Sustituya por datos de su planta; no son oferta, garantía de producción ni ROI.
Copie las filas en su RFQ o modelo de inversión.
| Caso supuesto | Un puesto / techo | Dos puestos / techo | Qué validar |
|---|---|---|---|
| Base: R6, H4, O100 %, X0,7, C0,3 | 10,3 min / 5,83 por hora | 7,0 min / 8,57 por hora | Solapan 4,0 min; validar independencia segura. |
| Solape parcial: O50 % | 10,3 min / 5,83 por hora | 9,0 min / 6,67 por hora | Solo solapan 2,0 min. |
| Sin solape: O0 % | 10,3 min / 5,83 por hora | 11,0 min / 5,45 por hora | El intercambio solo suma tiempo. |
| Carga breve: R6, H1, O100 % | 7,3 min / 8,22 por hora | 7,0 min / 8,57 por hora | La pequeña ventaja quizá no pague espacio y útil. |
| Intercambio de 2,0 min | 10,3 min / 5,83 por hora | 8,3 min / 7,23 por hora | El cambio consume parte del ahorro. |
| Comprobación final | Ciclo completo medido | Ensayo paralelo y calidad | Aplicar rendimiento, paradas, mezcla y demanda. |
Preguntas frecuentes
¿Siempre es más rápida una celda de dos puestos?
No. Solo ahorra la manipulación que se solapa de verdad. Intercambio, tareas compartidas, cambios, paradas, personal y demanda pueden anular la mejora teórica.
¿Debo comparar arco o ciclo completo?
Use el tiempo entre piezas aceptadas. Incluya recorridos, giro, carga, sujeción, inspección, mantenimiento de antorcha e intercambio cuando correspondan.
¿Puede una persona cargar mientras suelda el robot?
Solo si las zonas diseñadas, protecciones, controles de acceso y evaluación de riesgos de la celda lo permiten y se validan.
¿Son 8,57 piezas/hora una capacidad de TubeFrame?
No. Es un techo teórico de un ejemplo con hipótesis explícitas, antes de calidad, disponibilidad, mezcla y demanda.
Fuentes originales
Compare conceptos con sus piezas
Envíe planos, tiempos medidos, mezcla, producción buena objetivo, personal y espacio. Solicite el alcance de uno o dos puestos y su plan de validación.
Consultar una celda de soldadura ↗