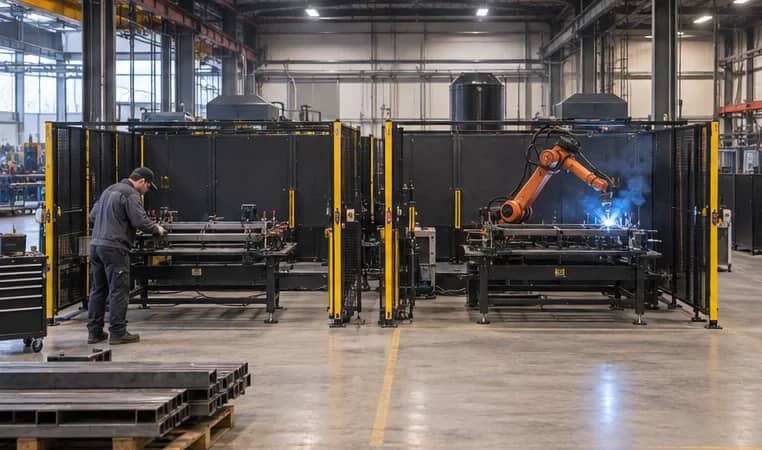
Modelo de tempo com cinco entradas
Cronometre uma peça aprovada na mistura prevista. Mantenha qualidade e equipe iguais nas duas opções. Todos os tempos são minutos por peça.
- R — ocupação do robô
- Aproximação, posicionador, solda, sensores e limpeza da tocha que bloqueiam a próxima peça.
- H — manuseio
- Retirada, apresentação, posicionamento, fixação e conferência, com deslocamento do operador.
- O — sobreposição útil
- Fração de min(R,H) realmente paralela; 0 sem sobreposição, 1 total.
- X — troca
- Indexação, transferência, reset de zona ou movimento do robô entre estações.
- C — tempo comum
- Inspeção, reset ou outro trabalho inevitável fora do período paralelo.
Uma estação = R + H + C. Duas = R + H − O × min(R,H) + X + C. Divida 60 pelo ciclo para o teto teórico de peças/hora; depois aplique separadamente rendimento de peças boas, disponibilidade e demanda comprovados. Sem ganho positivo, não se presume vantagem da segunda estação.
Meça o ciclo inteiro e encontre o gargalo
Tempo de arco não inclui deslocamento, sensoriamento, posicionador, serviço da tocha, manuseio, inspeção e recuperação. Meça uma família representativa e uma variante exigente entre duas peças aprovadas. Separe atividades do robô, do operador e compartilhadas.
A Fronius descreve uma célula usada como estação única para peças grandes ou duas estações com preparação paralela à solda. A Miller descreve estações independentes para trocar dispositivos enquanto a outra solda. Nenhuma ficha prova a sobreposição possível com sua peça, equipe e segurança.
- Registre mediana e variação, não só o melhor ciclo.
- Identifique o recurso limitante: robô, pessoa, dispositivo, suprimento ou inspeção.
- Conte apenas peças boas utilizáveis; o teto teórico não é entrega contratada.
Leituras de apoio: Fronius — CWC-S and CWC-D station configurations ↗ · Miller — PA2200SS product sheet (2022-02) ↗
O que a segunda estação muda
Uma área de dispositivo; robô e manuseio geralmente esperam um pelo outro.
Preparo na zona inativa enquanto o robô solda na outra, se a proteção permitir.
Mais dispositivos e troca sem ganho útil de produção.
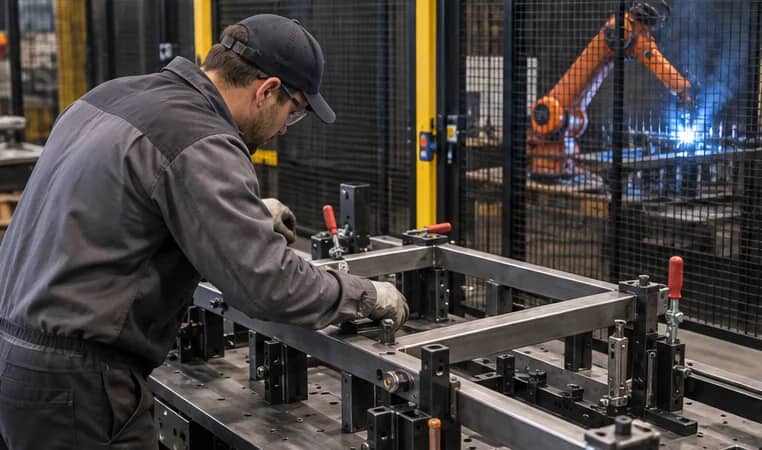
Exemplo calculado: hipóteses, não previsão
Suponha R = 6,0 min, H = 4,0, X = 0,7 e C = 0,3. Uma estação leva 10,3 min por oportunidade de peça aprovada, ou 5,83 peças/hora teóricas. Com sobreposição total (O = 1), duas levam 6 + 4 − 4 + 0,7 + 0,3 = 7,0 min, ou 8,57 peças/hora teóricas. Refugo, pausas, falhas, mistura e demanda não entram.
Se só 50% do manuseio se sobrepõe, o ciclo duplo sobe para 9,0 min e a vantagem teórica cai para 14,4%. Sem sobreposição, chega a 11,0 min, pior que a estação única. Recalcule com medições reais. Uma pessoa só pode carregar a outra zona quando análise de risco e controles permitirem acesso independente.
- A segunda estação ajuda quando o manuseio pesa, a sobreposição existe e a troca é curta.
- Com R = 6, H = 1, X = 0,7 e C = 0,3, a sobreposição total reduz o ciclo apenas de 7,3 para 7,0 min.
- Não transforme teto horário em produção por turno sem disponibilidade, trocas, qualidade e demanda.
Leituras de apoio: Fronius — CWC-S and CWC-D station configurations ↗
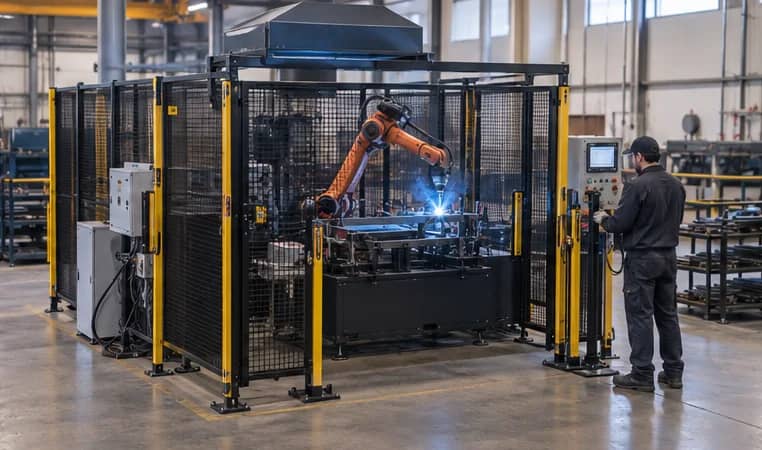
Compare trocas, pessoas, área e paradas
Ninhos independentes podem preparar outro produto enquanto um é soldado, como a Miller descreve para o PA2200SS. Mas outro dispositivo exige referências, armazenagem, seleção do programa e aprovação da primeira peça. Uma peça grande pode ocupar as duas zonas; um divisor mal posicionado pode bloquear acesso.
Defina quem carrega, o que ocorre quando cada acesso abre e se uma falha para toda a célula. Desenhe carrinhos, giro do posicionador, exaustão, portas de manutenção e circulação. Compare investimento incremental com escopo definido, não preço ou retorno genérico; os guias de custo e ROI tratam dessas contas.
- Troca: dispositivo, programa e primeira peça aprovada.
- Equipe: carga segura, ritmo e inspeção.
- Continuidade: isolamento de falhas e reinício.
- Área: proteção, material, serviço e passagem.
Leituras de apoio: Miller — IFH Group cell application (2026-07-26) ↗ · Miller — PA2200SS product sheet (2022-02) ↗
Caminho de decisão
R, H, X e C por peça
Tarefas paralelas e zonas
Ciclo e sensibilidade
Segurança, área e demanda
Ensaio e aceite
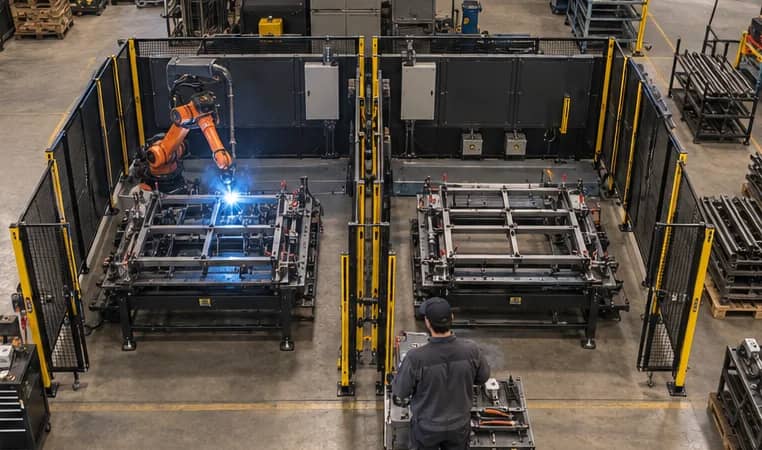
Libere o conceito apenas com evidência medida
Faça estudo de R, H, X e C por peça. Peça sequência paralela, estados de zona, acesso às juntas, troca de dispositivo, recuperação e ciclo integral com peças reais. Atribua dono à validação de segurança e separe FAT de SAT.
Envie desenhos, mistura anual, manuseio, meta de peças boas, turnos, planta e utilidades. Solicite conceitos com uma e duas estações, dispositivos incluídos e excluídos, equipe, área e testes de aceite. A página de soldagem trata da aplicação; custo e ROI detalham escopo e economia.
- Mantenha a estação única como referência honesta.
- Não compare taxas com peças, qualidade ou equipe diferentes sem explicar.
- Confirme o conceito no FAT e no local com peças e eventos de ciclo combinados.
Leituras de apoio: Yaskawa SRCI — safety setup ↗
Recalcule a escolha da estação
Todos os tempos são hipóteses didáticas em minutos por oportunidade de peça aprovada. Substitua pelos seus dados; não são proposta, garantia de produção nem ROI.
Copie as linhas para sua RFQ ou planilha de investimento.
| Caso suposto | Uma estação / teto | Duas estações / teto | O que validar |
|---|---|---|---|
| Base: R6, H4, O100%, X0,7, C0,3 | 10,3 min / 5,83 por hora | 7,0 min / 8,57 por hora | 4,0 min sobrepostos; validar zonas seguras. |
| Sobreposição parcial: O50% | 10,3 min / 5,83 por hora | 9,0 min / 6,67 por hora | Só 2,0 min paralelos. |
| Sem sobreposição: O0% | 10,3 min / 5,83 por hora | 11,0 min / 5,45 por hora | A troca apenas acrescenta tempo. |
| Carga curta: R6, H1, O100% | 7,3 min / 8,22 por hora | 7,0 min / 8,57 por hora | Ganho pequeno frente a área e dispositivo. |
| Troca sobe para 2,0 min | 10,3 min / 5,83 por hora | 8,3 min / 7,23 por hora | A troca consome parte do ganho. |
| Verificação final | Ciclo completo medido | Ensaio paralelo e qualidade | Aplicar peças boas, paradas, mistura e demanda. |
Perguntas frequentes
Duas estações são sempre mais rápidas?
Não. A economia é só o manuseio realmente paralelo. Troca, tarefas comuns, paradas, equipe e demanda podem eliminar o ganho teórico.
Devo comparar arco ou ciclo completo?
Compare o tempo entre peças aprovadas. Inclua deslocamento, posicionador, carga, fixação, inspeção, serviço da tocha e troca quando aplicáveis.
Uma pessoa pode carregar enquanto o robô solda?
Apenas se zonas, proteções, controle de acesso e análise de risco da célula permitirem isso e forem validados.
8,57 peças/hora é capacidade da TubeFrame?
Não. É teto teórico de um exemplo com premissas explícitas, antes de qualidade, disponibilidade, mistura e demanda.
Fontes originais
Compare conceitos com suas peças
Envie desenhos, tempos medidos, mistura, meta de peças boas, equipe e área disponível. Peça o escopo de uma ou duas estações e o plano de validação.
Conversar sobre célula de soldagem ↗