Decisão de embarque após o FAT: registro mínimo
O checklist FAT só ajuda quando cada resultado se liga a um requisito e a uma decisão de embarque. Combine estes campos antes da visita.
- Base do teste
- Revisão do protocolo assinado, IDs das peças, versões de desenho e programa, limites, método e testemunhas.
- Resultado e prova
- Aprovado, reprovado, não executado ou reservado ao local em cada teste, com ID de medida ou observação e signatário.
- Rota da pendência
- Gravidade, mitigação, responsável, prazo, prova do novo teste e bloqueio explícito no SAT, quando houver.
Não transforme requisito não executado ou reprovado em aprovado. Libere o embarque apenas segundo o escopo FAT assinado e com decisão expressa sobre cada pendência; o aceite no local continua separado.
Feche o protocolo antes da visita de testemunho
Comece pelos requisitos assinados, não pela sequência demonstrativa do fornecedor. Identifique configuração da célula, versões do robô e pacote de solda, desenho do dispositivo, programa, critérios de solda, família de peças, tolerância de entrada e interfaces de planta. Combine quem fornece amostras, consumíveis e instrumentos, quem acompanha e quem assina. Requisito sem método, limite e registro ainda não é teste.
Separe o que pode ser comprovado na fábrica do fornecedor do que depende do prédio, utilidades ou linha do comprador. Marque testes exclusivos do local para SAT, com dono e data; não os registre como aprovados no FAT. O resumo público da ISO 10218-2:2025 cobre integração e comissionamento de células industriais, mas não substitui o protocolo nem certifica este checklist.
- Especificação, desenhos, programas e I/O versionados
- Amostras, critérios de solda/inspeção e definição do ciclo
- Testemunhas, instrumentos, registros e divisão FAT/SAT
Leituras de apoio: ISO — ISO 10218-2:2025 public summary ↗
Demonstração de movimento versus evidência FAT
Mostra trajetória; não qualidade, repetição nem ciclo inteiro.
Mostra amostra; não encaixe-limite, falhas ou variantes.
Liga requisito a resultado, versão, prova e dono.
Acompanhe soldagem semelhante à produção, não uma exibição
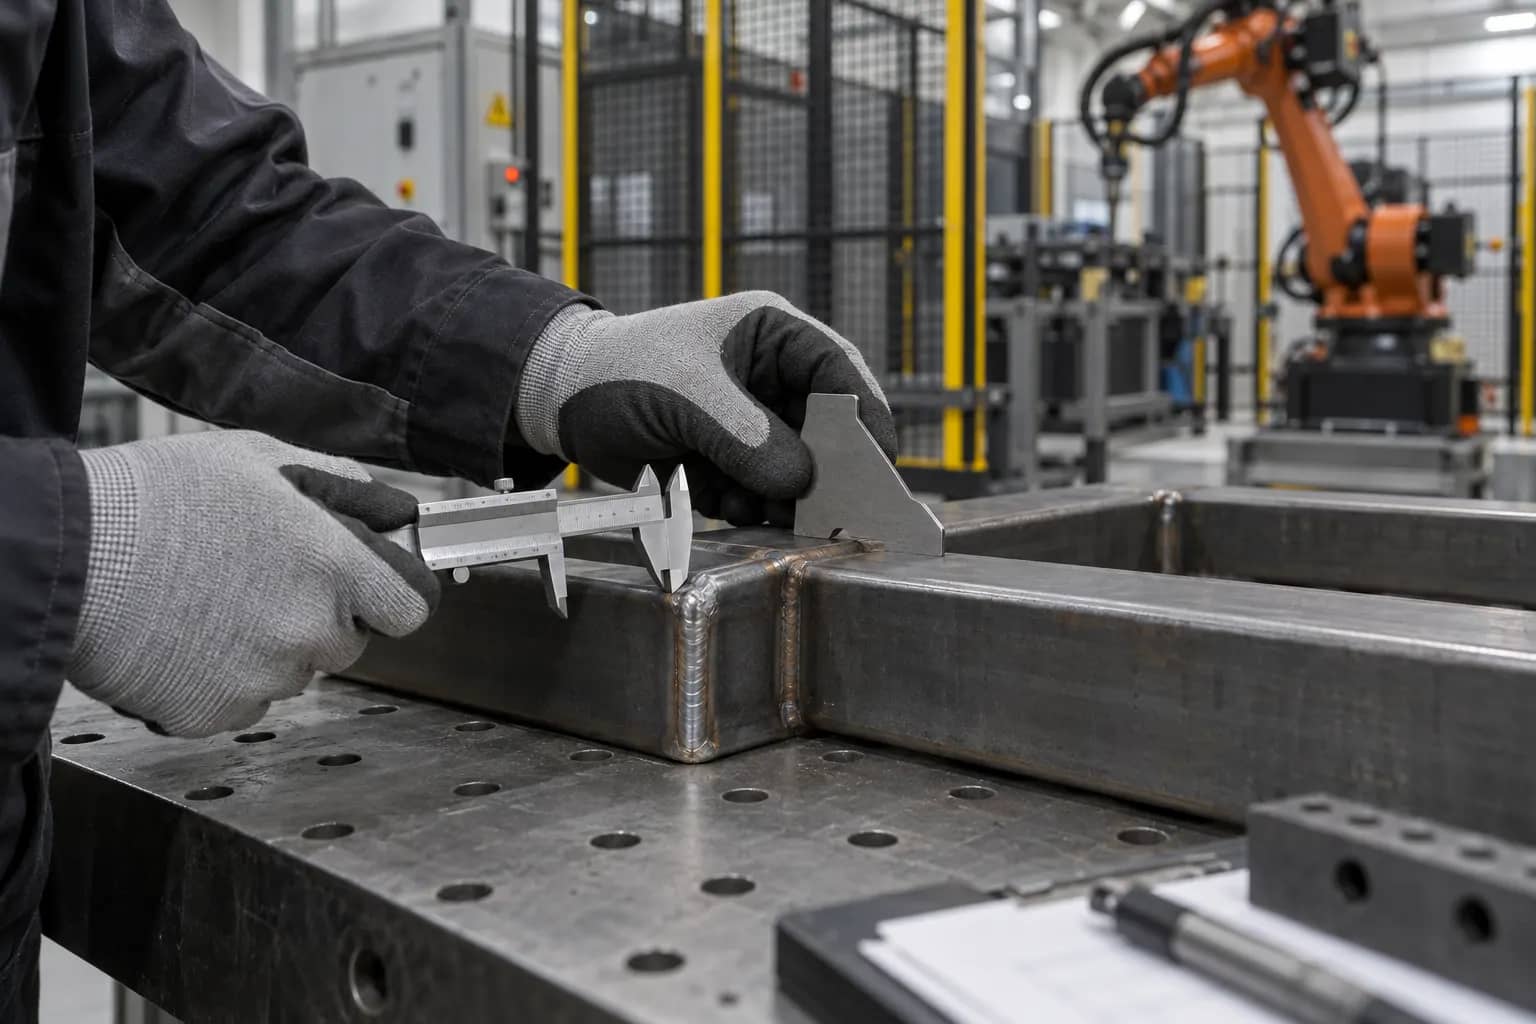
Execute a sequência combinada com peças semelhantes às de produção. No ciclo completo, registre carga, fixação, movimento do posicionador, arco, limpeza, descarga, inspeção e reinício normal. Anote quantas peças consecutivas foram aceitas e o método de medição do projeto; uma amostra favorável não demonstra repetibilidade. Confira rastreabilidade, encaixe nas referências do dispositivo, acesso da tocha e destino de uma solda rejeitada.
Bullitt Robotics e EVS Tech distinguem demonstração limpa de aceite sob variação representativa e ciclo completo. Esta página acrescenta uma decisão de liberação para o comprador: cada linha precisa de prova, signatário e caminho explícito para exceções. Não use o tempo de ciclo publicado por outro fornecedor como limite do seu projeto.
- Acompanhe amostras nominais e no limite combinado.
- Vincule inspeção e dimensões ao ID da peça.
- Cronometre o ciclo completo, não apenas arco ou movimento.
Leituras de apoio: Bullitt Robotics — welding-cell FAT and SAT ↗ · EVS Tech — welding workstation acceptance ↗
Exercite funções de segurança e recuperação anormal
Peça ao integrador responsável demonstrar acesso protegido, parada de emergência, intertravamento, reinício e recuperação de falhas conforme o plano de segurança. Quando aplicável, teste peça ausente ou mal carregada, interrupção de arco, falha do grampo e perda de sinal. Documente estado seguro esperado, autoridade para reinício e inspeção após a falha; conseguir reiniciar não basta.
A validação de segurança cabe a profissionais competentes sob a análise de risco e as normas aplicáveis. Observações no FAT não constituem certificação geral. Antes do embarque, guarde cópias de programas e parâmetros, alarmes, instruções de operação/manutenção, sobressalentes e prova de restauração da versão liberada.
- Registro de funções e pendências de segurança
- Passos de recuperação e permissões do operador
- Backup e restauração das versões liberadas
Fluxo de liberação e exceções FAT
Protocolo e amostras
Executar e inspecionar
Passou / falhou / pendente
Dono, correção, novo teste
Embarque assinado
Transforme defeitos em decisão de embarque controlada
Use quatro resultados distintos: aprovado com evidência; falhou e exige correção e novo teste; não executado com motivo e dono; ou teste local expressamente acordado. Embarque condicional só cabe quando comprador e fornecedor aceitam por escrito pendência, mitigação, dono, prazo e bloqueio no SAT. Solda ou função de segurança reprovada não vira aprovada porque o equipamento precisa sair.
O relatório FAT reúne data, IDs das amostras, fotos ou medições permitidas, versões, desvios, novos testes e signatários. A assinatura libera apenas o escopo pré-embarque. O SAT verifica instalação, utilidades, interfaces, treinamento e desempenho combinado no destino. Peça a matriz junto com a proposta, não após a fabricação.
- Cada desvio mantém responsável e decisão por escrito.
- Repita funções afetadas após alterar software ou dispositivo.
- Separe liberação FAT de conclusão SAT.
Leituras de apoio: Toyota Automated Logistics — factory acceptance test ↗
Matriz FAT de soldagem robotizada
Em cada linha registre limite e amostras do projeto, resultado, ID da evidência e signatário. É modelo de planejamento, não afirmação de que uma célula TubeFrame passou no FAT.
Copie as linhas para sua RFQ ou planilha de investimento.
| Teste | Combinar antes do FAT | Motivo de bloqueio/exceção | Evidência |
|---|---|---|---|
| Configuração | Robô, fonte, dispositivo, posicionador e versões | Troca ou diferença não aprovada | Lista final e captura de versões |
| Amostras | IDs, desenhos, encaixe nominal e limite | Amostra não representativa | Registro e medidas de entrada |
| Qualidade da solda | Juntas, método, critérios e quantidade | Inspeção falha ou limite indefinido | Relatório ligado ao ID |
| Dimensões | Referências e medidas após liberar | Passa preso, falha frio | Relatório e instrumento |
| Ciclo completo | Carga até peça aceita e repetições | Só arco ou meta não atingida | Tempo registrado com paradas |
| Troca | Variantes, ajustes e primeira peça | Programa errado ou ajuste ambíguo | Troca testemunhada e registro |
| Segurança | Proteções, paradas, reinício e dono | Resposta insegura ou sem registro | Teste vinculado aos riscos |
| Recuperação | Carga errada, arco/grampo e reinício | Reinício sem controle | Alarme e observação |
| Controle/I-O | Sinais e interfaces reservadas ao local | Sinal ausente ou SAT sem dono | Teste I/O e interfaces |
| Documentos | Programas, backup, manuais, peças | Versão não restaurável | Índice e restauração |
| Pendências | Gravidade, dono, prazo e novo teste | Dispensa não aprovada | Lista e evidência de fechamento |
| Embarque | Signatários e divisão FAT/SAT | Sem liberação ou bloqueio aberto | Relatório datado e autorização |
Perguntas frequentes
Qual a diferença entre FAT e SAT?
FAT acompanha o escopo pré-embarque na fábrica do fornecedor. SAT verifica instalação, interfaces e desempenho dependentes do local. O protocolo atribui cada requisito a uma etapa.
Quantas soldas de amostra entram no FAT?
Não há número universal. Comprador e fornecedor devem combinar variantes, limites, método de aceitação e repetições na especificação antes do teste.
É possível embarcar com pendências no FAT?
Apenas com aceitação expressa de risco, mitigação, responsável, prazo e novo teste ou bloqueio no SAT. Requisito crítico reprovado não pode ser marcado como aprovado.
FAT aprovado certifica a segurança da célula?
Não. FAT registra provas contra protocolo. Análise de riscos, validação de segurança, documentação e deveres legais continuam separados.
Fontes originais e limites
Inclua o aceite na solicitação de proposta
Envie desenhos, critérios de solda e qualidade, produção-alvo, segurança e interfaces do local. Solicite protocolo FAT/SAT versionado, direito de testemunho e regra de fechamento antes do pedido.
Solicitar cotação de célula ↗