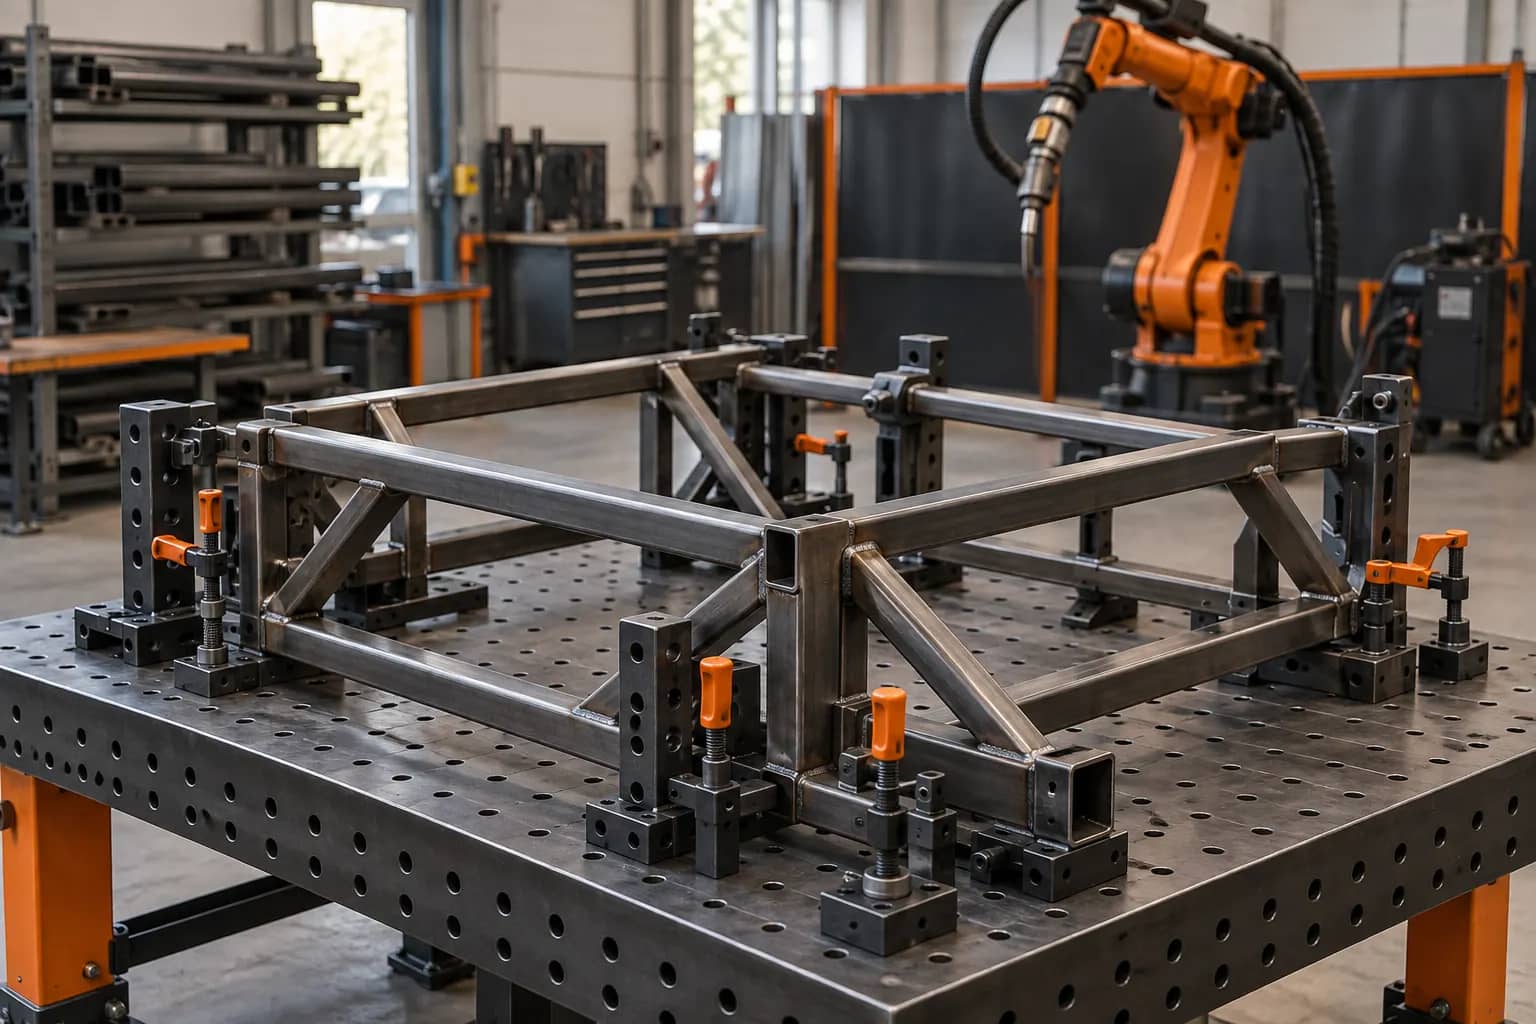
Decisión de liberar el útil: registro mínimo
Registre estos tres elementos antes de autorizar la fabricación del útil o la integración de la celda. El plano y el protocolo del proyecto fijan los límites numéricos.
- Entrada controlada
- Familia y revisión del plano, rango de ajuste entrante, referencias funcionales y secuencia de soldadura aprobada.
- Ensayo presenciado
- Piezas nominales y límite identificadas, acceso de antorcha y cable, carga y descarga y medidas tras enfriar.
- Decisión con responsable
- Criterios de aprobación, registro de medidas, desvíos, responsable del reensayo y firmante de cada variante.
Detenga la liberación si una pieza prevista no puede ubicarse, soldarse, extraerse y medirse conforme a lo acordado, o si un fallo carece de corrección y reensayo asignados.
Delimite la familia de bastidores y los criterios de aceptación
Un útil puede repetir con gran precisión una entrada incorrecta. Enumere variantes, perfiles, estado de corte y doblado, uniones, revisión de planos, requisitos de soldadura y mezcla prevista. Seleccione una pieza nominal y otra con el ajuste límite permitido por la especificación de entrada. Si hace falta forzar el tubo para ubicarlo, corrija la variación aguas arriba o apruebe expresamente una estrategia de corrección; no la esconda con mordazas más fuertes.
Defina las dimensiones funcionales del bastidor después de soltarlo y enfriarlo, no solo mientras sigue sujeto. Registre método de medición, referencia, tamaño de muestra y responsable. Cada valor depende del proyecto: no existe una tolerancia universal en milímetros para todos los bastidores.
- Cierre revisión del plano y límites de variantes.
- Separe aceptación de piezas entrantes y del conjunto soldado.
- Acuerde muestras representativas y de condición límite.
Listo en CAD no significa listo en producción
No demuestra rectitud, longitud cortada ni abertura reales.
Cumplir en el útil no prueba el bastidor frío y libre.
No prueba variantes ni ajuste en los límites permitidos.
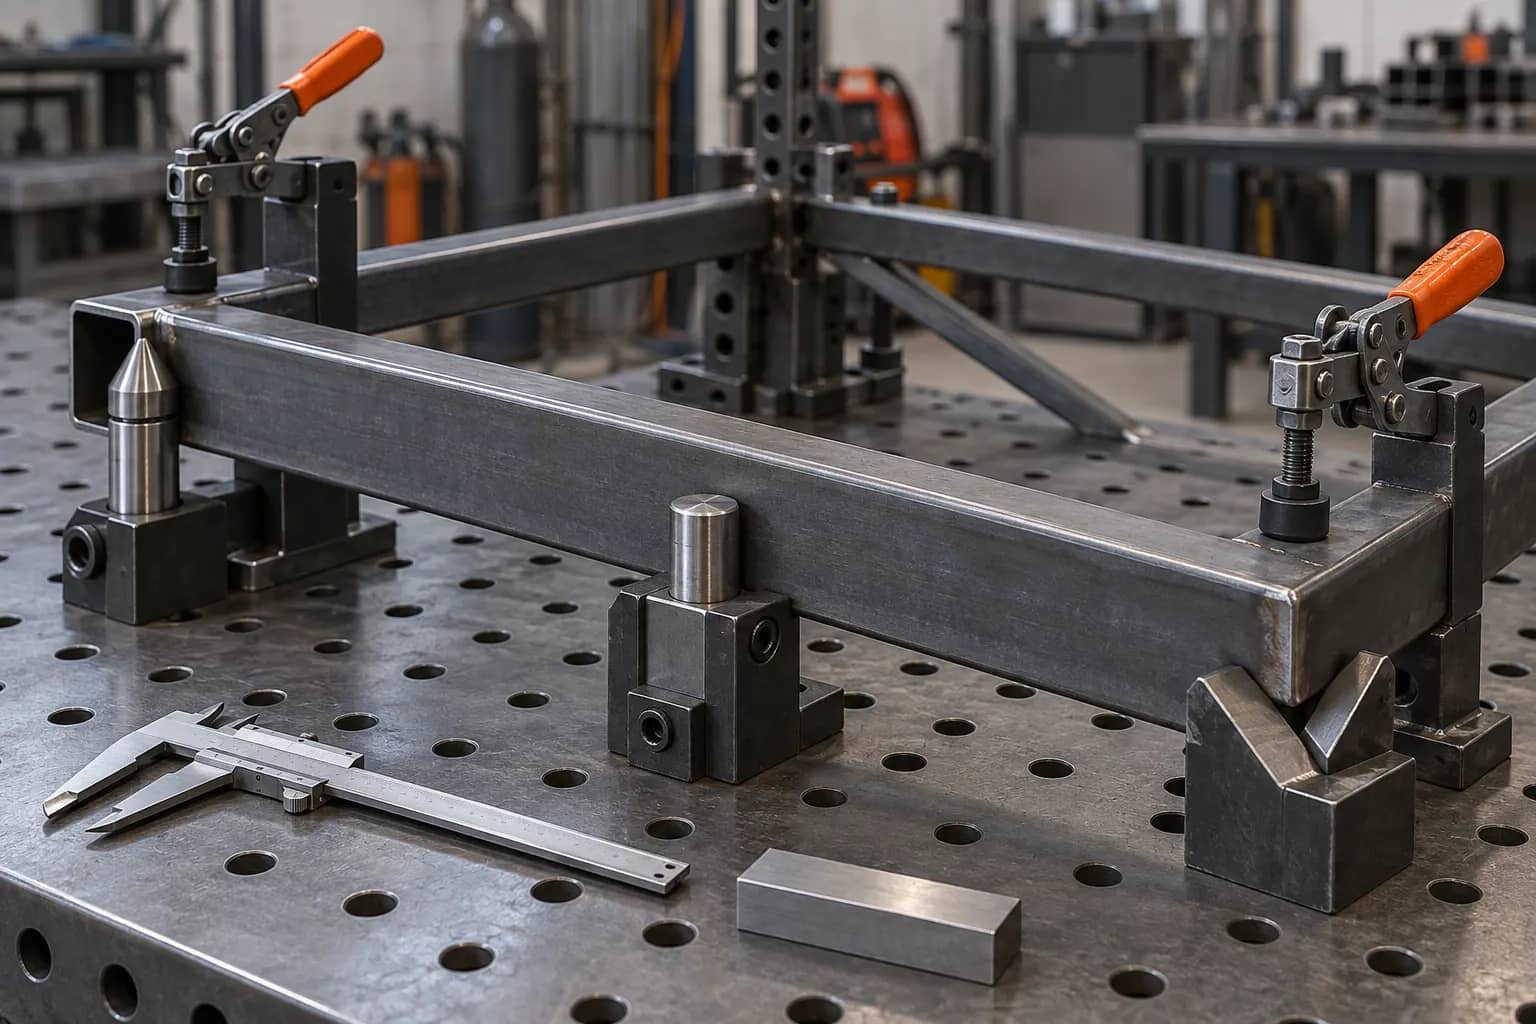
Ubique por referencias funcionales sin tapar las soldaduras
Elija superficies de apoyo relacionadas con las referencias funcionales del cliente. El apoyo primario fija el primer plano; referencias secundarias y terciarias controlan los grados restantes sin sobreconstreñir un tubo variable. Use caras reemplazables donde haya desgaste o salpicaduras y documente el orden de carga para que dos operarios no posicionen distinto la misma pieza.
Las mordazas deben sostener la unión durante punteo y soldadura, pero dejar espacio para antorcha, boquilla, sensor, extracción de humos, inspección y mantenimiento. Compruebe postura y recorrido del cable en ambos extremos de cada cordón. Miller y Yaskawa destacan ajuste y acceso durante la viabilidad; aquí se convierten en una puerta de liberación con la peor pieza admisible.
- Mapa de referencias y superficies de apoyo
- Secuencia de carga, punteo y liberación
- Comprobación de colisiones con la antorcha prevista
Lecturas de apoyo: Miller Electric — automation readiness ↗ · Yaskawa — robot welding feasibility ↗
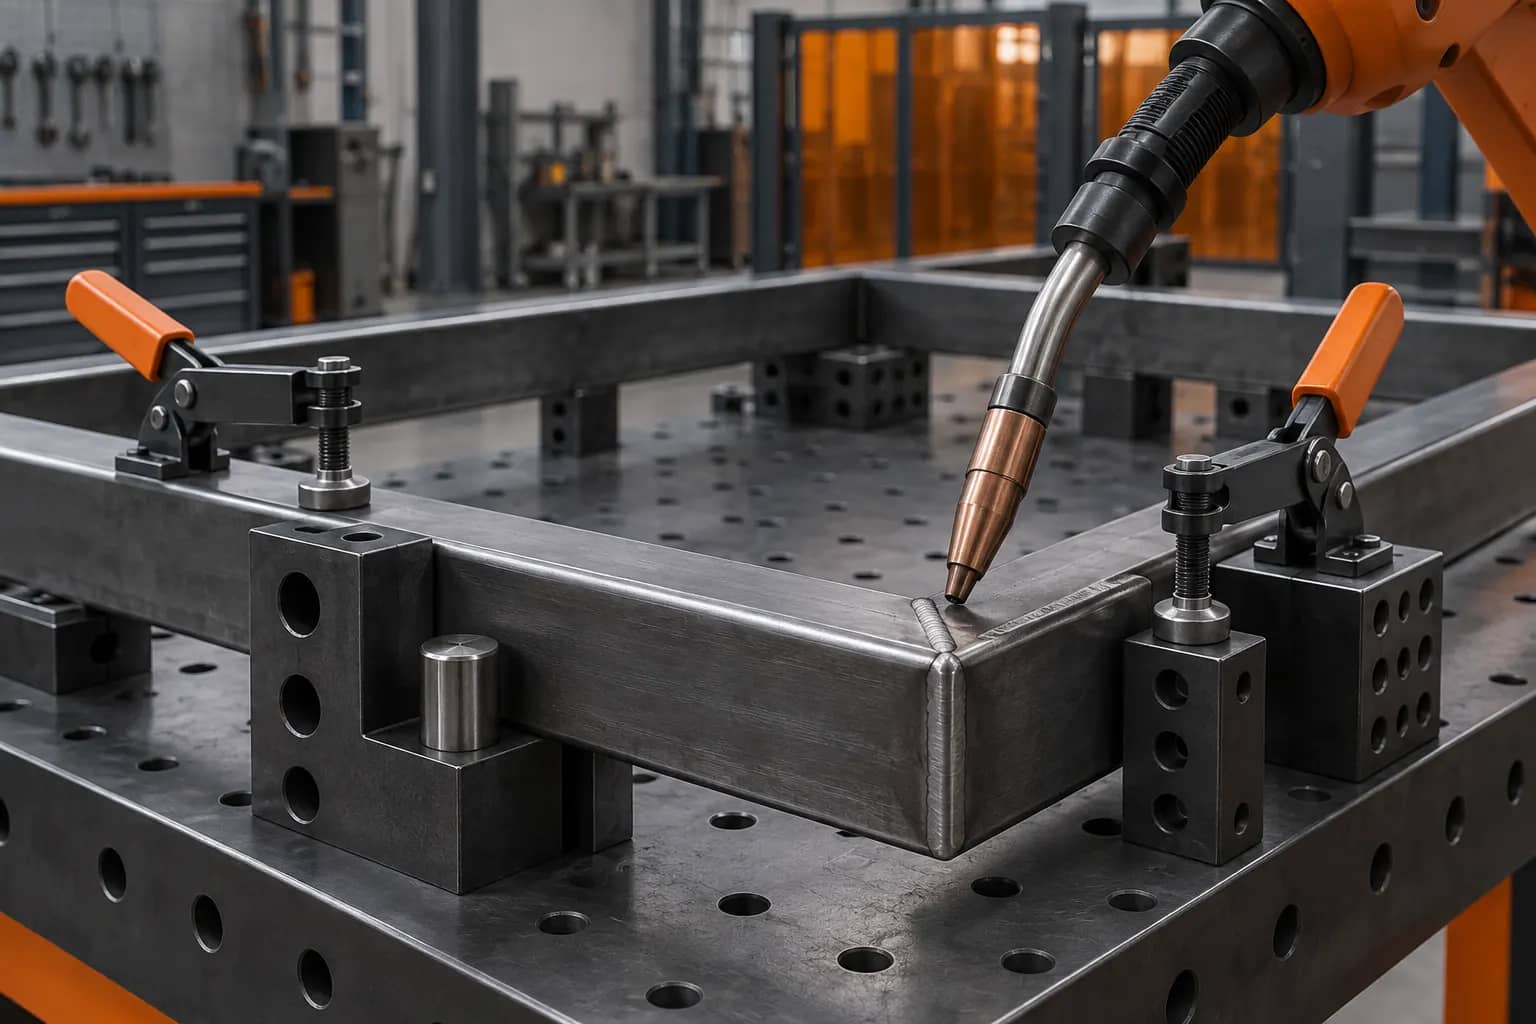
Demuestre el control de deformación fuera del útil
La contracción puede cambiar el bastidor al retirar las mordazas. TWI describe cómo el orden de punteo, la abertura de raíz y la secuencia equilibrada afectan la deformación; también advierte que una sujeción rígida puede retener tensiones y favorecer grietas en materiales sensibles. Acuerde secuencia con ingeniería de soldadura, mida en el útil y repita la medición después de soltar y enfriar.
No prometa que un útil más pesado o más mordazas eliminan el alabeo. Si falla el ensayo, distinga geometría entrante, referencia, punteo, aporte térmico, tramo sin apoyo u orden de liberación. Cambie una variable controlada, documente y repita con piezas representativas antes de congelar el diseño.
- Registre revisión del procedimiento y secuencia ensayada.
- Mida dimensiones críticas después de liberar y enfriar.
- Conserve desvíos y reensayos; una muestra atractiva no basta.
Lecturas de apoyo: TWI — distortion control by fabrication technique ↗ · TWI — restraint and welding fixtures ↗
Ruta de liberación del útil
Plano, variantes, uniones
Ubicación y carga
Antorcha, cable, operario
Punteo, soldadura, salida
Mediciones y responsable
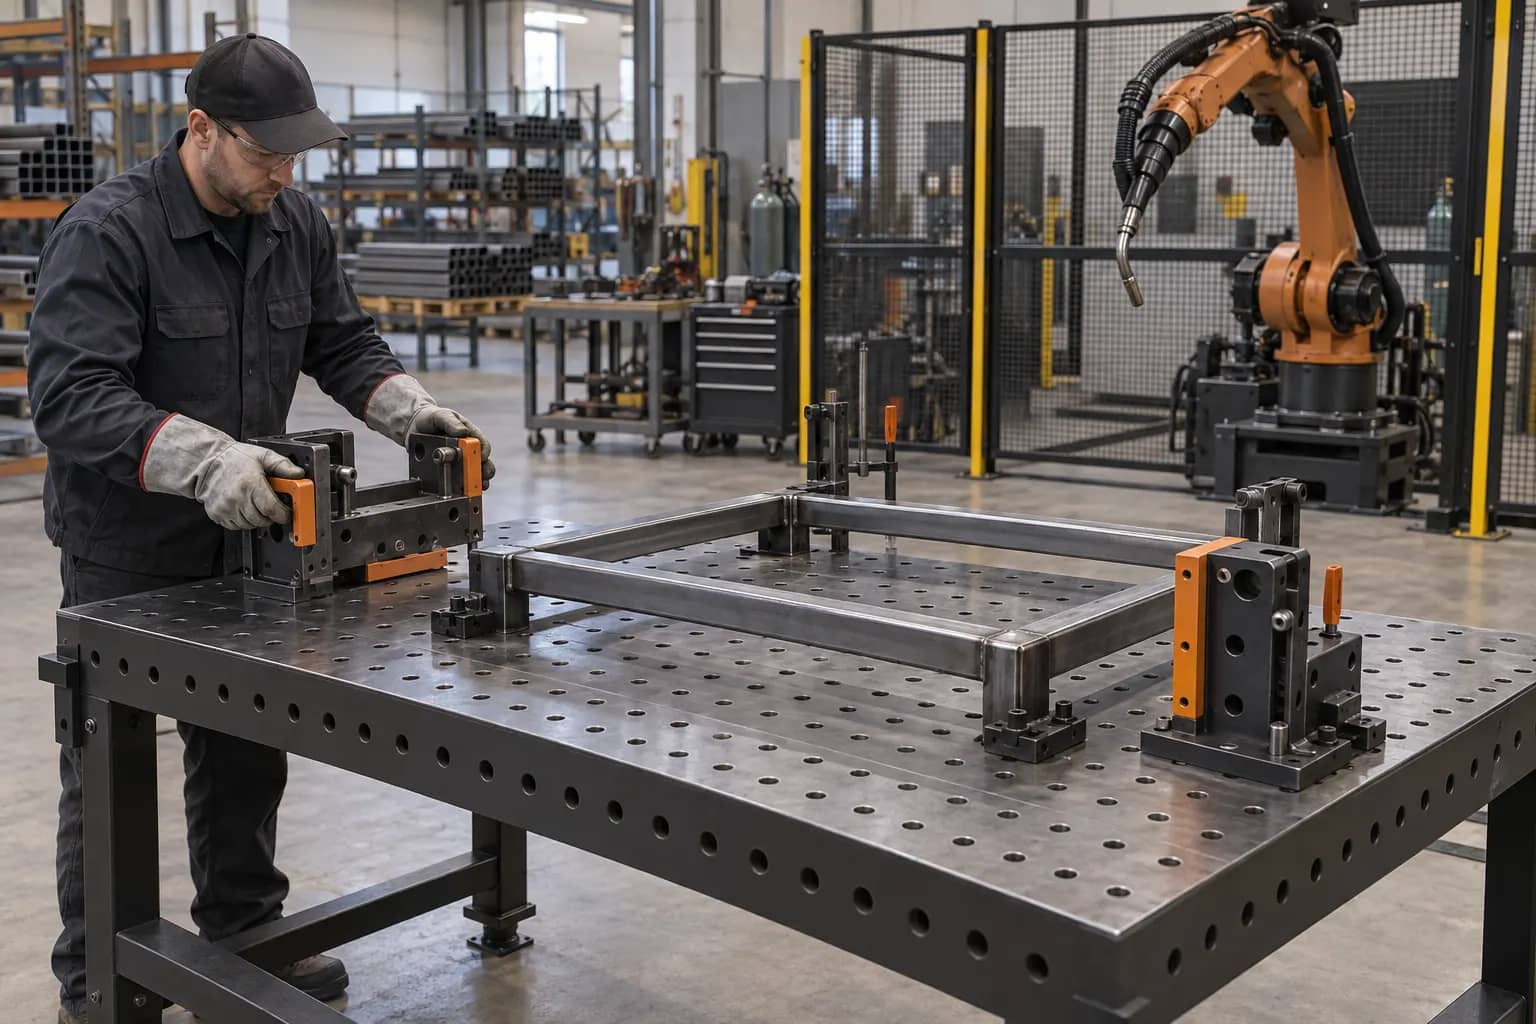
Incluya cambio de modelo y responsabilidades
Un útil para familias necesita posiciones positivas y difíciles de confundir, no calces sin identificar. Defina qué cambia, quién verifica el ajuste, cómo se controlan programa y revisión del útil y cómo se libera la primera pieza. Si hay posicionador, pruebe carga equilibrada, acceso a mordazas, giro y extracción segura con la masa real.
En compras, aclare quién suministra topes y piezas de desgaste, quién valida con piezas, quién controla cambios de plano y si retrabajos y reensayos están incluidos. Una oferta que dice solo «utillaje incluido» deja abiertas las interfaces caras. Envíe la matriz con planos representativos para pedir concepto y plan de prueba específicos.
- Hoja de ajuste por variante y primera pieza
- Lista de repuestos y dueño de revisión
- Reparto de muestras, retrabajo y validación
Matriz de liberación del utillaje
Copie estas filas en la solicitud de oferta. Complete límites, responsables y evidencia del proyecto; no son tolerancias preaprobadas.
Copie las filas en su RFQ o modelo de inversión.
| Control | Definir con proveedor | Motivo para detener/corregir | Evidencia |
|---|---|---|---|
| Familia de piezas | Variantes, planos, material y perfiles | Variante o revisión no incluida | Lista controlada y muestras |
| Ajuste de entrada | Límites de corte, doblado y abertura | Hay que forzar la pieza | Medición y muestras límite |
| Referencias | Apoyos funcionales primario/secundario/terciario | Apoyos ambiguos o enfrentados | Mapa y repetición de carga |
| Sujeción/punteo | Orden y contactos reemplazables | Depende del operario o tapa el punto | Instrucción y prueba observada |
| Acceso antorcha | Uniones, postura y cable | Choque de boquilla o sensor | Registro por unión |
| Secuencia térmica | Punteo, cordones y restricción aprobados | Grieta o movimiento no controlado | Ensayo ligado al procedimiento |
| Forma libre | Dimensiones tras enfriar | Cumple sujeto, falla libre | Informe y muestreo |
| Cambio | Ajustes y primera pieza | Calces o programa sin control | Hoja y cambio presenciado |
| Salida/servicio | Extracción, acceso y desgaste | Pieza atrapada o reparación imposible | Retirada observada y lista |
| Responsables | Muestras, retrabajo, reensayo y revisión | Interfaz abierta al envío | Acciones y liberación firmadas |
Preguntas frecuentes
¿Qué debe cerrarse antes de diseñar el utillaje?
Revisiones de planos, límites de variantes, referencias funcionales, variación entrante, lista de uniones y método de aceptación del bastidor terminado.
¿Una mordaza elimina la deformación?
No. Puede limitar movimiento durante la soldadura, pero la pieza puede cambiar al liberarla y una sujeción excesiva puede aumentar tensiones. Valide secuencia y mida tras enfriar.
¿Cómo compruebo acceso a cada cordón?
Revise cada unión con antorcha, boquilla, cable y orientación previstos; ensaye piezas representativas y límite. El alcance nominal del robot no basta.
¿Qué revisar tras cambiar de variante?
Verifique ajuste del útil y revisión del programa, e inspeccione la primera pieza según referencias y soldaduras acordadas antes de liberar producción.
Fuentes técnicas originales
Solicite un concepto con piezas reales
Envíe planos, mezcla de variantes, requisitos de soldadura y dimensiones finales, muestras y producción objetivo. Pida un concepto de referencias/acceso y plan de ensayo antes de aprobar el útil.
Consultar proyecto tubular ↗