Cinco vínculos de uma cadeia útil de evidências
Complete a cadeia para cada solda ou característica crítica. Um vínculo vazio é uma decisão pendente, não uma aprovação presumida.
- Requisito
- ID da solda/característica, desenho, especificação e critério aplicáveis.
- Processo
- Escopo do procedimento, estado do equipamento/dispositivo e programa/receita autorizados.
- Verificação
- Método, cobertura, amostragem, momento, competência e instrumento adequado.
- Registro
- Peça/lote vinculados à revisão do processo, resultado e evidência preservada.
- Destinação
- Responsável que aceita, retém, rejeita ou aprova reparo e nova inspeção.
A liberação exige evidências acordadas e autorização. Identificação ausente, desvio ou verificação reprovada seguem a rota de retenção/escalonamento; um painel verde não completa um vínculo ausente.
Comece pela solda requerida, não pela especificação do robô
Identifique cada solda e relacione material, espessura, preparação, tamanho/local, dimensões e condições de serviço. Registre a norma do produto ou requisito do cliente e quem resolve divergências. A repetibilidade de posicionamento do robô é uma característica do equipamento, não um critério de integridade da solda ou dimensões do conjunto.
O escopo público da ISO 3834-1 trata da seleção do nível de requisitos da qualidade para soldagem por fusão; não define um sistema completo de gestão. Estabeleça o escopo contratual e técnico com os responsáveis por soldagem/qualidade. Citar uma norma não comprova conformidade da célula ou do fornecedor, nem permite escolher aceitação sem os requisitos do produto.
Leituras de apoio: ISO 3834-1:2021 — public scope ↗
Três evidências para perguntas diferentes
Qual processo foi especificado e o que sustenta seu escopo?
Qual peça foi produzida com qual configuração e condições registradas?
Quais verificações exigidas passaram e quem autorizou a destinação?
Diferencie EPS/WPS, qualificação e programa do robô
A especificação de procedimento de soldagem (EPS/WPS) define instruções para seu escopo. O registro de qualificação do procedimento (RQPS/PQR) documenta o suporte quando exigido pelas regras aplicáveis. A qualificação do pessoal responde a outra questão. O programa do robô governa movimento e controle; a receita seleciona parâmetros. Os registros devem corresponder, mas não se substituem automaticamente.
A TWI apresenta desenvolvimento/qualificação de procedimentos e qualificação do pessoal como entradas do planejamento. Transforme essa distinção em uma lista: procedimento aplicável, registro de suporte, autorização do pessoal, versão do programa e receita, com responsáveis. Determine quais mudanças exigem revisão ou qualificação adicional conforme o projeto, conforme o procedimento e os requisitos de qualificação aplicáveis.
Leituras de apoio: TWI — welding procedure qualification ↗
Controle peças, ajuste e processo instalado
Defina recebimento: identidade do material, corte/preparação, limpeza e ajuste especificado da junta. Relacione referências do dispositivo e sequência de fixação às características do desenho. Se a peça não assentar, segregue e resolva pela rota acordada; não compense silenciosamente com edição não aprovada.
Especifique identidade e manuseio dos consumíveis, condição da tocha/bocal/bico, alimentação do arame, proteção gasosa, verificações do equipamento e instrumentos. Atribua verificações por turno, lote, troca ou outro critério justificado. Defina registro e resposta à falha. Vazão ou frequência genéricas não servem para todos os planos.
Do requisito à liberação da produção
Desenho, soldas e escopo de aceitação
Procedimento, ajuste, dispositivo e versões
Produção identificada e condições
Inspeção prevista; faltantes seguem retenção
Decisão autorizada; reparo e mudanças vinculados
Defina inspeção com evidência útil de aceitação
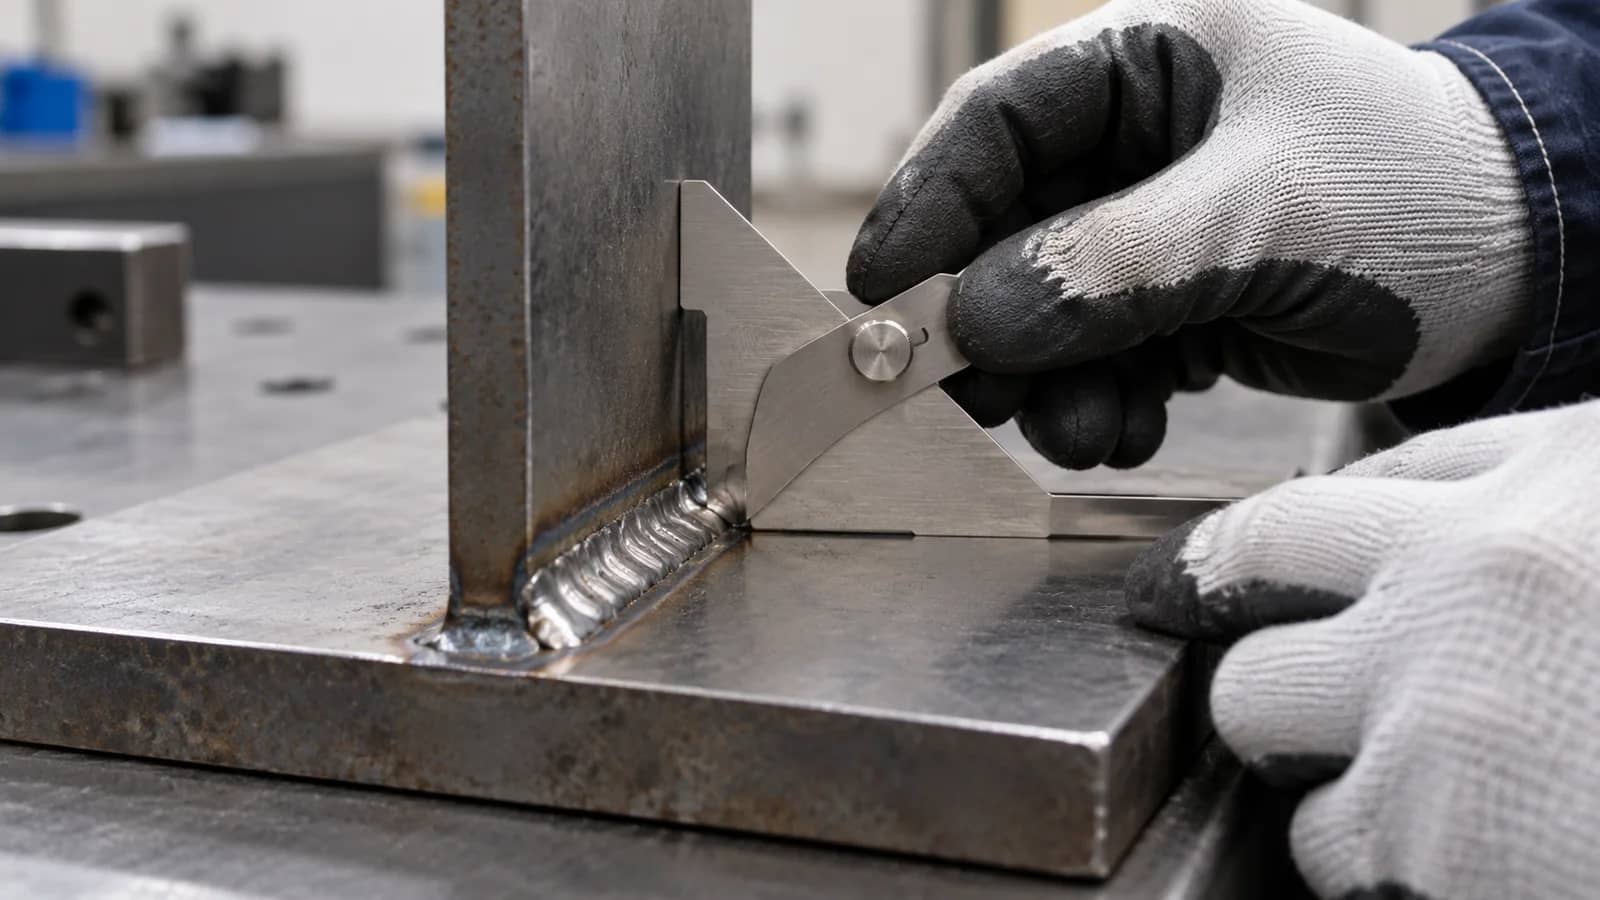
Para cada característica indique método, local, abrangência, amostragem, momento, critério e autoridade. Inspeção visual, dimensional e ensaios destrutivos ou não destrutivos respondem a perguntas diferentes. Selecione métodos e pessoal adequados ao material, junta, descontinuidade e especificação. Uma foto ou um cordão bonito não substituem ensaios exigidos.
O registro deve incluir ID, instrumento ou método, resultado, unidades quando aplicáveis, revisão do critério, inspetor, data e decisão. Acorde resfriamento ou acesso que afetem a medição. Separe primeira peça/reinício da amostragem contínua. Se uma amostra falhar, identifique a população afetada e quem decide; não considere aceitas peças sem verificação.
Monitoramento apoia rastreabilidade; não substitui aceitação
A Fronius descreve documentação por componente e solda. Defina primeiro a cadeia: material/lote → peça → solda → programa/receita → registro de processo → inspeção → liberação. Acorde se cada vínculo é exigido por peça, lote ou outra unidade. Confirme campos, exportação, permissões, retenção e recuperação no equipamento proposto.
Um sinal dentro dos limites mostra somente o que o sistema mediu e vinculou corretamente. Não comprova isoladamente preparação, fusão, dimensões ou todos os requisitos. Defina resposta a alarmes, desconexão, ID ausente ou registro incompleto. Teste a recuperação de registros com uma amostra identificada antes de usá-los na entrega.
Leituras de apoio: Fronius — welding data collection ↗
Mantenha reparo e mudanças dentro da cadeia
Identifique a peça não conforme, preserve o resultado original e a autorização. Se o reparo for permitido, defina instrução aprovada, pessoal e reinspeção, vinculando o novo resultado à peça e ao defeito originais. Repetir reparo ou sucatear cabe à autoridade designada conforme os requisitos, não a uma solução informal do operador.
Avalie mudanças de material, junta, dispositivo, tocha, parâmetros, trajetória, software ou inspeção quanto ao efeito nas evidências aprovadas. Registre o que permanece válido, o que repetir e quem autoriza. FAT/SAT são marcos do projeto; o plano de produção continua após a entrega e conecta trocas e manutenção a novas verificações.
Matriz de evidências e responsabilidades da qualidade
Separe linhas por família de material/junta ou característica quando os requisitos mudarem. Substitua funções por responsáveis e acrescente revisão do critério, localização do registro, testemunha e estado. Nenhuma linha está automaticamente incluída na proposta.
Copie as linhas para sua RFQ ou planilha de investimento.
| Ponto de controle | Entrada / decisão requerida | Responsável a definir | Evidência / resposta |
|---|---|---|---|
| Desenho / mapa de soldas | IDs, revisão, material/junta e aceitação | Projeto + soldagem/qualidade | Lista aprovada; resolver contradições |
| Material recebido | Identidade, documentos e preparação | Compras / qualidade no recebimento | Aceitação do lote ou divergência segregada |
| Ajuste / dispositivo | Ajuste, referências e sequência de fixação | Processo + ferramentaria | Condição medida; reter peças fora do escopo |
| Procedimento / qualificação | EPS/WPS aplicável e registros exigidos | Responsável pela soldagem | Correspondência de escopo/revisão; resolver faltantes |
| Programa / receita | Peça/dispositivo, versões e permissões | Automação + processo | Base aprovada e mudança controlada |
| Consumíveis / equipamento | Identidade, armazenamento, tocha/arame/gás e verificações | Produção + manutenção | Registro de preparação/serviço e resposta |
| Pessoal | Competência e escopo de autorização | Coordenação de soldagem / produção | Evidência vigente e atribuição de tarefas |
| Inspeção / amostragem | Método, abrangência, frequência, critérios e instrumentos | Responsável da qualidade/inspeção | Resultados vinculados; rota para amostra reprovada |
| Monitoramento / identidade | Sinais requeridos, vínculo peça/lote e alarmes | Automação + qualidade + dados | Registro recuperável; reter/escalonar faltantes |
| Reparo / não conformidade | Decisão autorizada, reparo e reinspeção | Qualidade + responsável pela soldagem | Defeito, reparo e resultado final vinculados |
| Mudança / reinício | Evidências afetadas, repetição e nova base | Processo + automação + qualidade | Análise de impacto e verificações aprovadas |
| Liberação / retenção documental | Índice documental, pendências e responsabilidade pelos registros | Responsável pela liberação + comprador | Decisão autorizada e dossiê recuperável |
Perguntas sobre planejamento da qualidade
A repetibilidade do robô garante qualidade?
Não. Também depende de material, junta, ajuste, procedimento, consumíveis, estado do equipamento e inspeção. Defina aceitação conforme o produto e preserve evidência da peça ou lote.
O programa equivale a uma EPS/WPS?
Não. O programa controla movimento e lógica; o procedimento define instruções para seu escopo. Relacione programa e receita ao procedimento e aos registros exigidos.
Registros de corrente e tensão substituem inspeção?
Isoladamente, não. Descrevem condições dentro do escopo do sistema. Verificações de solda e dimensões continuam distintas; confirme identificação, integridade dos dados e resposta a desvios.
Qual frequência e quais limites se aplicam?
Use desenho, especificação, regras aplicáveis e plano acordado; pessoal responsável define métodos e amostragem adequados. Não há frequência, limite ou quantidade universal para todo material e junta.
O que incluir na RFQ da qualidade de soldagem?
Inclua desenhos e IDs, materiais/juntas, critérios, procedimentos/qualificações exigidos, inspeção, rastreabilidade, reparo/mudanças e entregáveis. Distribua responsabilidades entre comprador, fornecedor e especialistas antes de comparar propostas.
Referências e leituras recomendadas
Inclua evidências da qualidade na sua RFQ
Compartilhe desenho, requisitos de soldagem, mix de peças e inspeção/rastreabilidade. A TubeFrame pode ajudar a organizar equipamentos, interfaces e responsabilidades para uma configuração e cotação específicas.
Solicitar cotação por escopo ↗