Puesta en marcha de soldadura robotizada: de la instalación a la producción
Un robot entregado aún no es un sistema de soldadura listo para producir. Este video de TubeFrame Automation presenta el paso desde la instalación de los robots hasta la puesta en marcha del sistema y su operación productiva. Para los responsables de fábrica y de proyecto, esa diferencia importa: montaje mecánico, energía y servicios, programas, parámetros de soldadura, seguridad, presentación de piezas y formación convergen en la planta. Utilice el video para acordar quién suministra cada interfaz y cómo se aceptará el sistema. Los apartados siguientes proponen un marco para proyectos comparables; no atribuyen al video un cliente, modelo de robot ni resultado medido que no estén verificados.
Fuente: canal de YouTube de TubeFrame Automation ·
En breve
- El video conecta instalación, puesta en marcha y producción como etapas del mismo proyecto.
- El alcance debe cubrir robot, soldadura, útiles, seguridad, servicios y entrega operativa.
- Defina las pruebas de fábrica y de planta antes de que empiece el arranque.
- Prepare la conversación con la guía FAT y la página de aplicación.
¿Qué incluye la puesta en marcha de una célula de soldadura robotizada?
La puesta en marcha conecta el equipo instalado con el proceso real de producción. Comprende verificar servicios e interfaces, cargar y probar programas, demostrar el útil y la secuencia de soldadura, validar seguridad y recuperación y comprobar criterios de aceptación con la planta. El resultado buscado es una entrega documentada y utilizable por los operarios, no simplemente un robot encendido.
Instalación y arranque son hitos distintos
La instalación coloca y conecta robot, equipo de soldadura, útiles, extracción, resguardos, control y servicios de planta. La puesta en marcha demuestra después cómo funcionan juntos con piezas representativas y la secuencia prevista. Separar los hitos evita confundir entrega de hardware con proceso aceptado.
Antes del desplazamiento al sitio, acuerde plano de implantación, electricidad, aire, red, puesta a tierra, extracción y flujo de material. Determine quién aporta muestras, ajusta parámetros y valida seguridad y calidad de la soldadura.
Contexto de aplicación ↗Alcance de un proyecto de integración robótica ↗
Una entrega operativa que el equipo pueda utilizar
La aceptación debe cubrir operación normal y recuperación: variación de carga, fallos de toma, soldaduras interrumpidas, alarmas, reinicio y cambios de referencia. El equipo receptor necesita copia de programas, plan de mantenimiento, formación y lista de pendientes.
Una lista FAT permite pactar pruebas antes del envío. La aceptación en planta verifica después el sistema instalado con servicios, disposición y familia de piezas reales.
Información de planta necesaria antes del arranque
El video no publica una ficha técnica de ese sistema; estos datos permiten preparar un plan de puesta en marcha.
- Implantación
- Espacio, acceso, flujo de material, extracción y mantenimiento.
- Servicios
- Electricidad, aire, gas, red y puesta a tierra.
- Piezas
- Planos aprobados, material, tolerancias y muestras.
- Criterios de soldadura
- Proceso, mapa, inspección y umbrales de calidad.
- Seguridad
- Resguardos, paradas, enclavamientos y evaluación de riesgos.
- Entrega
- Programas, manuales, formación, repuestos y soporte.
Aceptación en fábrica frente a aceptación en planta
Son dos puntos de control distintos; uno no debe sustituir al otro sin acuerdo.
| Para su proyecto | FAT: antes del envío | SAT: después de instalar |
|---|---|---|
| Entorno | Montaje de prueba y muestras pactadas | Servicios y equipos reales de la planta |
| Pregunta | ¿Cumple el sistema las pruebas funcionales? | ¿Cumple la instalación los requisitos operativos? |
| Evidencia | Actas, defectos y repetición de pruebas | Registros de interfaces, seguridad y proceso |
| Liberación | Decisión de envío | Aceptación productiva y responsables pendientes |
Ruta clara desde la entrega hasta la producción
Acuerde los puntos de aceptación antes de que llegue el equipo.
- 01Confirmar preparación de planta
- 02Instalar y conectar
- 03Probar con piezas reales
- 04Aceptar en planta
- 05Formar y entregar
Preguntas de compradores
¿Instalar equivale a poner en marcha?
No. Instalar es colocar y conectar el equipo. Poner en marcha es demostrar que robot, soldadura, útiles, seguridad e interfaces operan juntos según pruebas acordadas.
¿Qué conviene probar antes del envío?
La FAT puede incluir piezas representativas, secuencia, tiempo de ciclo, seguridad, alarmas, recuperación y documentación. Las pruebas exactas deben constar en el alcance.
¿Qué cambia en la aceptación en planta?
La célula instalada debe funcionar con servicios, espacio, flujo de material y personal reales. También se cierran responsabilidades locales de seguridad e interfaces.
¿Quién se encarga de formación y soporte?
El contrato debe nombrar al responsable de formación, copias de programas, repuestos y asistencia tras el arranque. El reparto puede variar entre TubeFrame y sus socios de entrega.
¿Qué datos ayudan a definir la puesta en marcha?
Comparta plano de célula, equipos, servicios, familia de piezas, producción objetivo, destino y pruebas de aceptación. Identifique las máquinas existentes que deban conectarse.
Prepare la entrega operativa antes de instalar.
Envíe plano, proceso, lista de equipos y expectativas de aceptación. Delimitaremos responsabilidades de instalación y puesta en marcha para conversar sobre el proyecto.
Más videos
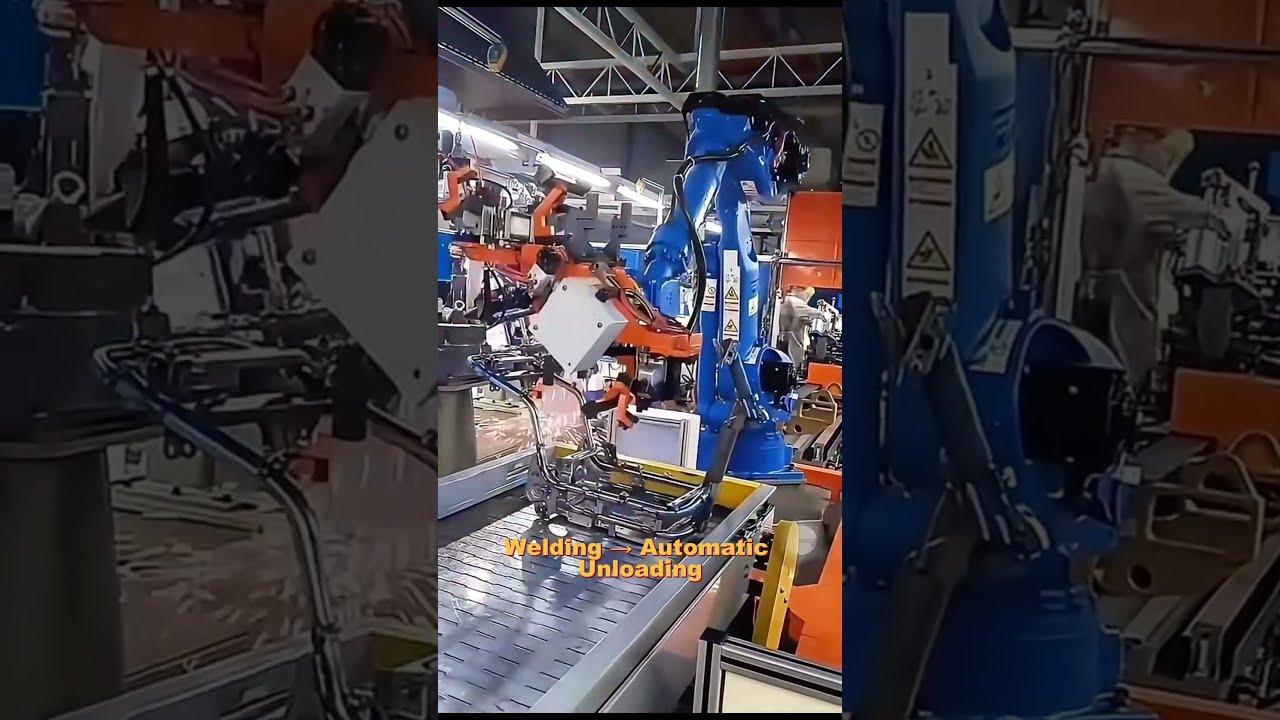
Soldadura, transferencia y transportador
Siga el recorrido de una pieza entre operaciones de soldadura y manipulación robotizada.
Explorar este video
Primero la aplicación, después el modelo
Relacione pieza, proceso y producción con el alcance del sistema robotizado.
Explorar este videoReferencias técnicas
Schema.org: VideoObjectGoogle Search Central: Video structured data